农机配件加工全解析:从选材到交付,双龙机械厂如何把好每一道关
农机能不能在农忙时节顶得上劲,很大程度上取决于配件加工的质量。一台联合收割机、拖拉机或旋耕机,往往由成百上千个零部件组成,其中任何一个关键配件出现磨损、变形或断裂,都可能导致整机停摆。正因如此,农机配件加工并不是简单的"照图车一个件",而是一套涉及材料选择、工艺设计、精度控制和检测验收的系统工程。本文结合制造业加工的实际经验,围绕农机配件加工的关键环节展开,帮助农机用户和采购方更清楚地判断配件质量的优劣。
农机配件加工到底包含哪些内容
从加工对象来看,农机配件大致可以分为传动类、结构支撑类、作业部件类和连接紧固类几大类别。传动类包括齿轮、链轮、皮带轮、传动轴、花键轴等;结构支撑类包括机架、支架、悬挂件、焊接框架;作业部件类包括旋耕刀、犁铲、收割机护刃器、拨禾轮部件;连接紧固类则涵盖各类销轴、螺栓、轴套、法兰等。不同类别对加工工艺的要求差别很大。
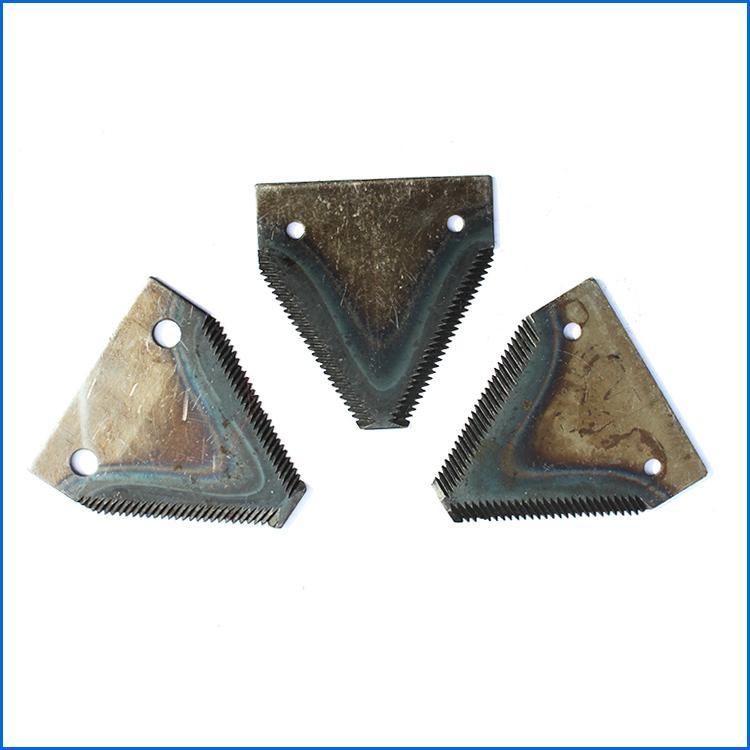
从工艺手段来看,农机配件加工通常涵盖以下几类:
- 切削加工:车削、铣削、钻削、镗削,适用于轴类、盘类、套类零件的成型与精加工;
- 锻造与冲压:用于承受较大冲击载荷的零件,如犁铲、刀片毛坯,可改善金属纤维组织;
- 焊接与铆接:机架、支架等大型结构件的主要连接方式;
- 热处理:淬火、回火、渗碳、表面感应淬火,直接决定零件的耐磨性与抗疲劳性能;
- 表面处理:喷漆、镀锌、发黑、喷涂耐磨涂层,用于防锈和延长户外使用寿命。
把这些工艺串起来,才构成完整的农机配件加工链条。任何一环偷工减料,最终都会在田间地头暴露出来。
材料选择:配件寿命的第一道分水岭
农机作业环境普遍恶劣——尘土、泥水、振动、冲击、昼夜温差,这些因素叠加在一起,对材料的综合性能提出很高要求。常见的农机配件材料包括45号钢、40Cr、20CrMnTi、65Mn弹簧钢、球墨铸铁以及部分耐磨合金钢。
以旋耕刀为例,这类零件直接与土壤和石块接触,既要有足够的硬度抵抗磨粒磨损,又要有一定的韧性防止崩刃。实践中通常选用65Mn或硼钢,经整体淬火加回火处理,刃口区域硬度控制在合理区间。硬度太高则脆性增大,遇到石块容易断裂;硬度不足则磨损快,作业面积一大就得更换。这个平衡点的把握,正是加工厂经验价值的体现。
再如传动齿轮,常用20CrMnTi进行渗碳淬火,使表面获得高硬度耐磨层,心部保持韧性以承受啮合冲击。渗碳层深度、碳浓度梯度、淬火温度曲线,每一项参数都会影响齿轮的实际使用寿命。选用便宜材料替代、简化热处理工序,短期内看不出差别,但作业几百小时后问题就会集中出现。
精度控制:看不见的功夫决定装配效果
农机配件中有大量配合件,比如轴与轴承、销与孔、齿轮副之间。尺寸公差、形位公差控制不到位,会带来一系列连锁问题:装配时敲打变形、运转时异响发热、密封处漏油、紧固件松动。这些问题在整机出厂时未必显现,却会在用户手中逐渐放大。
规范的加工流程通常包括:毛坯检验、粗加工、半精加工、热处理、精加工、终检。热处理后安排精加工,是为了修正热处理引起的变形,保证最终尺寸精度。轴类零件的圆度、圆柱度、同轴度,孔类零件的孔径公差与位置度,都需要借助卡尺、千分尺、百分表、三坐标测量仪等工具逐项核验。对于批量加工的配件,还应制作专用检具和工装夹具,既提高效率,也保证批次一致性。
值得提醒采购方的是,询价时不妨问一句"关键尺寸怎么检、有没有检测记录"。愿意把检测流程讲清楚的加工厂,通常在质量控制上更有底气。
定制加工:非标农机配件的落地路径
农机型号繁多,很多老机型、进口机型的配件在市场上并不容易买到现货,这就需要定制加工。定制机械零件的流程一般如下:
- 需求确认:明确零件用途、受力情况、装配接口、使用环境;
- 图纸或实物测绘:有图纸的直接按图加工,无图纸的可提供旧件进行测绘复原,必要时对易损部位做结构优化;
- 工艺方案与报价:确定材料、加工路线、热处理要求、表面处理和交期;
- 样品试制与验证:先做小批量样品,装车试用,确认配合与寿命;
- 批量生产与交付:稳定工艺后批量加工,附带检验记录。
这个过程中,沟通越充分,返工越少。用户如果能说明零件的工作条件——比如作业时长、土壤类型、配套机具功率——加工方就能在材料和热处理上做出更贴合的判断,而不是简单地"照着旧件做一个"。
质量检测与常见问题排查
农机配件加工完成后,常规检测项目包括外观检查、尺寸检验、硬度检测、必要时进行无损探伤。对于焊接结构件,还要检查焊缝成形、有无裂纹气孔、焊后变形量是否在允许范围内。
实际使用中,农机维修配件的常见失效形式主要有以下几类,了解这些有助于反向判断加工质量:
- 磨损过快:多为材料硬度不足或表面处理缺失,也可能是配合间隙设计不合理;
- 断裂:常见于热处理过硬导致脆性大、截面过渡处应力集中、锻造或焊接存在内部缺陷;
- 变形:材料强度不够、热处理后校直不到位、结构刚性设计偏弱;
- 松动脱落:螺纹加工精度差、紧固件选型不当、缺少防松措施。
把失效原因倒推回加工环节,就能明白为什么正规机械加工厂在材料、热处理和检测上不愿意省步骤——省下的成本,最终会以更高的更换频率和停机损失转嫁到用户身上。
选择农机配件加工厂时可以关注什么
对于农机合作社、维修网点以及整机配套企业来说,选一家靠谱的加工伙伴,比单次价格高低更重要。建议从几个方面考察:一看设备能力是否覆盖所需工艺,车、铣、钻、焊、热处理是否配套;二看是否有稳定的质量检验流程和记录;三看是否有同类农机具配件的加工经验,懂不懂实际工况;四看交期响应速度,农忙季节配件供应拖不得。
双龙机械厂长期从事农机配件加工与机械零部件定制业务,围绕农机具配件、维修配件和非标零件提供从测绘、工艺设计到批量交付的服务。厂址位于临颍,周边农机作业需求集中,对配件的实际使用场景有直观了解,这也是本地机械加工厂在响应速度和服务贴合度上的天然优势。
结语
农机配件加工看似传统,实则处处是细节。材料选得对不对、热处理做得透不透、精度控得稳不稳,最终都会在田间作业中给出答案。对加工方而言,把每一道工序做扎实,是最朴素的竞争力;对采购方而言,多了解一点加工常识,就多一分选对伙伴的把握。农时不等人,配件质量过关,机器才能踏实干活。